
Šis skirtumas – nuo vienos minutės iki 2,2 sekundės – yra patikros trukmės pokytis, kurį pasiekėme diegdami sprendimą vienam didžiausių automobilių sėdynių gamintojų pasaulyje. 27 kartus greičiau. 99 % defektų aptikimo tikslumas. Maždaug 30 kartų mažesnės sąnaudos, palyginti su rankine patikra.
Tačiau šie skaičiai galioja konkrečiai gamybos aplinkai, konkrečiam defektų tipui ir konkrečioms sąlygoms, kurioms sukurti prireikė kelių mėnesių darbo. Jei esate dalyvavę ne viename kompiuterinės regos tiekėjų pristatyme, tikriausiai jau išmokote skeptiškai vertinti gražiai atrodančius skaičius be konteksto. Ir toks skepticizmas yra pagrįstas.
Šiame straipsnyje pateikiame būtent tą kontekstą – ką kompiuterinė rega gamyboje iš tiesų gali duoti, kiek kainuoja pasiekti tokius rezultatus ir kaip atrodo realus verslo pagrindimas, kai įtraukiami tie aspektai, kurie dažniausiai lieka už kadro.
Kodėl rankinė patikra kainuoja daugiau, nei matyti darbo sąnaudų ataskaitoje
Kai įmonėje vertinama investicija į kompiuterinę regą, palyginimas dažniausiai prasideda nuo darbuotojų skaičiaus. Ne todėl, kad kokybės vadovai nematytų rankinės patikros trūkumų – dauguma juos puikiai supranta. Tiesiog darbuotojų skaičius yra rodiklis, kurį finansų komanda gali patikrinti be papildomų diskusijų. Visa kita jau reikalauja prielaidų, o prielaidos biudžeto svarstymuose dažnai tampa silpniausia argumentų vieta.
Problema ta, kad darbuotojų sąnaudos parodo tik maždaug pusę realios kainos.
Net ir gerai organizuota rankinė patikra turi natūralią tikslumo ribą. Nors vidutinis rankinės vizualinės patikros tikslumas pramonėje siekia apie 80 %, žurnale „Human Factors“ publikuotas „Sandia National Laboratories“ tyrimas parodė, kad problema yra gilesnė nei vienas tikslumo rodiklis: net patyrę inspektoriai aptiko tik 85 % brokuotų detalių, tačiau tuo pačiu klaidingai atmetė 35 % tinkamų. Be to, rezultatai beveik nepriklausė nuo darbuotojo patirties, regėjimo ar mokymų. Net atliekant dvigubą patikrą ir teoriškai pasiekiant 96 % defektų sulaikymą, iš kiekvienų 100 detalių vis tiek praslysta 4 tikri defektai. Ir tai dar neįvertinus nuovargio.
Maždaug po dviejų darbo valandų tikslumas pradeda pastebimai mažėti, ypač tikrinant subtilius paviršiaus defektus, kai skirtumas tarp tinkamos ir brokuotos detalės gali būti vos keli milimetrai.
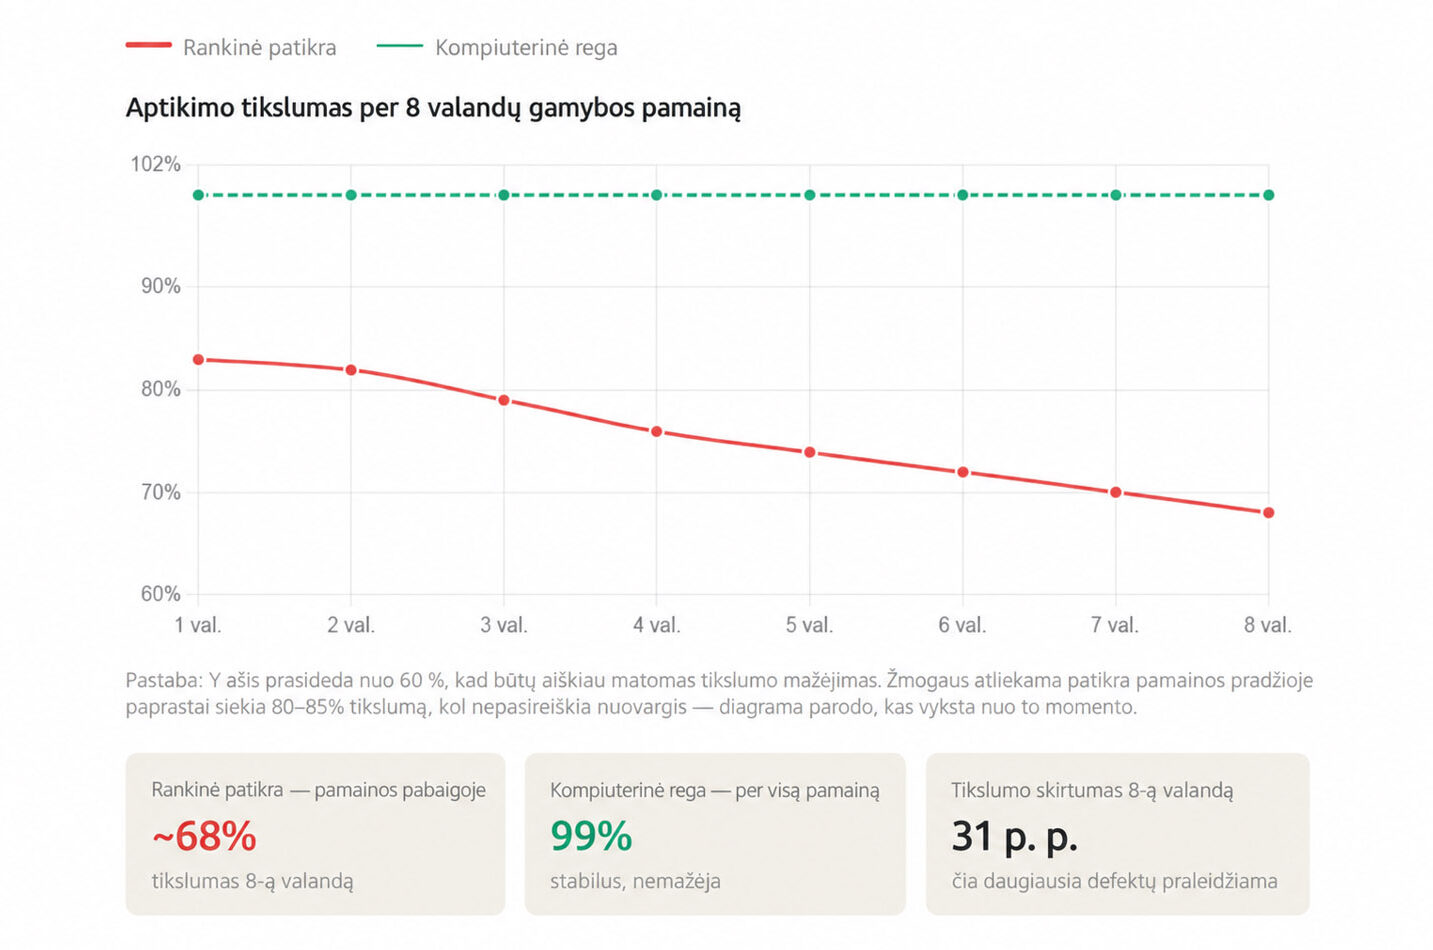
Ilgos pamainos pabaigoje inspektorių darbo tempas lėtėjo, tačiau gamybos linija – ne. Būtent šiame skirtume tarp gamybos tempo reikalavimų ir to, ką pavargęs žmogus dar gali patikimai patikrinti, defektai pradeda praslysti.
Praslydę defektai nėra nemokami. Kokybės vadyboje taikomas vadinamasis dešimties kartų principas: jei defektas aptinkamas patikros etape, jo pašalinimo sąnaudos prilyginamos maždaug 1x. Jei jis aptinkamas tik perdirbimo etape – apie 10x. Jei problema pasiekia garantinį aptarnavimą – jau 100x. Automobilių pramonėje garantinio remonto sąnaudos dažnai viršija 150 JAV dolerių vienam atvejui ir gali būti gerokai didesnės, priklausomai nuo detalės svarbos. Esant didelėms gamybos apimtims, net 2–3 % sumažintas praslydusių defektų skaičius gali būti vertingesnis už visas patikrai skirtas darbo sąnaudas. Tačiau šis skaičius beveik niekada neatsiranda darbo sąnaudų ataskaitoje.
Dar vienas aspektas – gamybos pralaidumas. Jei rankinė vienos detalės patikra trunka minutę, tai ne tik kainuoja darbuotojo laiką – ji nustato ribą, kokiu greičiu apskritai gali judėti visa gamybos linija. Kai patikra yra lėčiausias etapas, mažėja bendras įrangos efektyvumas. Automatizuota vizualinės patikros sistema, vieną detalę patikrinanti per kelias sekundes, keičia ne tik patikros kainą. Ji pakeičia visos linijos našumo matematiką.
Nė vieno iš šių aspektų nematyti vien darbuotojų skaičiaus palyginime. Jie slepiasi perdirbimo biudžetuose, garantiniuose rezervuose ir OEE (bendrasis įrenginių efektyvumas) ataskaitose. Pramonės tyrimai rodo, kad prastos kokybės sąnaudos gali sudaryti 15–20 % tipinio gamintojo metinių pardavimo pajamų, o matomos išlaidos – nurašytos žaliavos, viršvalandžiai perdirbimui, skubus transportavimas – yra tik dalis tikrosios kainos. Likusi dalis slepiasi giliau: mažėjantis klientų pasitikėjimas ir gamybiniai pajėgumai, naudojami problemoms taisyti, o ne užsakymams vykdyti. Kai pradedate vertinti visą vaizdą, darbo sąnaudų eilutė nustoja būti svarbiausiu skaičiumi.
Šiame pavyzdyje aprašytas individualiai sukurtas kompiuterinės regos sprendimas pasiekė rezultatų, kurių standartinė rinkoje siūloma platforma negalėjo užtikrinti – nes sistema buvo sukurta konkrečiai gamybos linijai, konkretiems defektams ir konkrečiai aplinkai.
Kompiuterinė rega gamyboje: ką realiai davė vienas diegimas
Klientas kasdien pagamina tūkstančius automobilių sėdynių, apimančių daugiau nei 40 skirtingų modelių, medžiagų, tekstūrų ir apdailos variantų. Kokybės problema buvo subtili – raukšlės ir paviršiaus netobulumai, kuriuos žmonės aptikdavo ne visada nuosekliai, ypač ilgesnių pamainų pabaigoje. Vienos detalės patikra užtrukdavo apie minutę, todėl šis etapas tapo kelių gamybos linijų „butelio kakleliu“.
Įdiegėme „Seat Checker“ – kompiuterinės regos sistemą, paremtą giliojo mokymosi modeliais, specialiai apmokytais šiai gamybos aplinkai. Rezultatai po diegimo:
- Vienos detalės patikros laikas: nuo maždaug 1 minutės iki 2,2 sekundės
- Defektų aptikimo tikslumas: 99 %, vienodai stabilus daugiau nei 40 modelių
- Sąnaudų sumažėjimas, palyginti su rankiniu procesu: maždaug 30 kartų
Veikdama realioje gamybos aplinkoje sistema gali apdoroti visą modelių įvairovę be rankinio perkalibravimo tarp skirtingų variantų. Ji prisitaiko prie skirtingų medžiagų ir apdailos tipų be žmogaus įsikišimo tarp gamybos ciklų. Jos našumas taip pat nemažėja ilgėjant pamainai.
Tačiau toks aprašymas neparodo visko, kas vyko iki tol, kol sistema pradėjo veikti gamyboje. O būtent ši dalis yra svarbi, jei norite suprasti, ar panašius rezultatus būtų galima pakartoti jūsų aplinkoje.
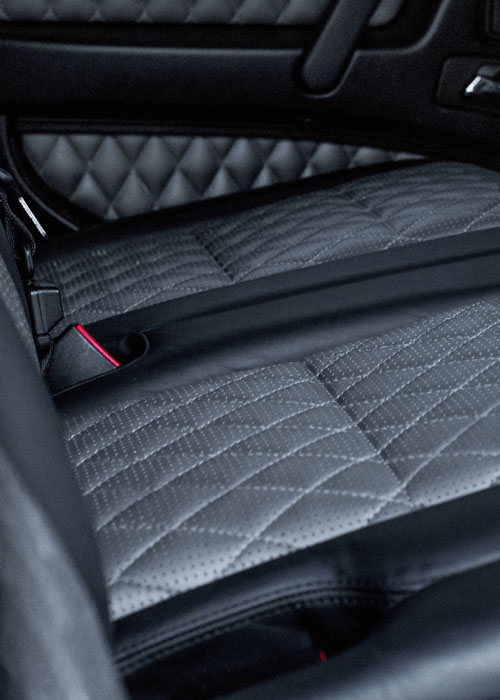
Sužinokite, kaip „Agmis“ įdiegė DI paremtą defektų aptikimo sistemą vienam didžiausių automobilių sėdynių gamintojų pasaulyje. Kompiuterinė rega realiuoju laiku aptinka raukšles ir kitus paviršiaus defektus.
Iš kur atsiranda 30 kartų mažesnės sąnaudos
27 kartus didesnis greitis yra paprasta matematika: 60 sekundžių padalijus iš 2,2 sekundės. Tai tiesioginis dviejų patikros procesų palyginimas toje pačioje linijoje ir tomis pačiomis gamybos sąlygomis.
30 kartų mažesnės sąnaudos – jau kitoks skaičius. Tai nėra vienas tiesiogiai išmatuojamas kintamasis. Tai kliento įvertintas bendras ekonominis poveikis, apimantis tris tarpusavyje susijusius dalykus: sumažėjusį darbuotojų poreikį patikrai dideliu mastu, atgautą gamybos pralaidumą pašalinus „butelio kaklelį“ ir mažesnes vėliau aptinkamų defektų sąnaudas.
Vien darbo sąnaudų komponentas leidžia suprasti mastą. Jei linijoje per pamainą pagaminama 1 000 vienetų, o rankinė vienos detalės patikra trunka minutę, patikrai per pamainą sunaudojama maždaug 17 žmogaus darbo valandų. Kai viena detalė patikrinama per 2,2 sekundės, visas procesas užtrunka mažiau nei 40 minučių. Skirtumas didelis, tačiau šiame projekte darbo sąnaudos sudarė mažesnę bendro sutaupymo dalį.
Didesnę įtaką turėjo praslydusių defektų sąnaudos. Pereinant nuo nevienodos rankinės patikros – kurios bazinis tikslumas siekia apie 80 % ir mažėja artėjant pamainos pabaigai – prie stabilaus 99 % automatizuoto aptikimo, iš esmės pasikeičia etapas, kuriame defektai yra pastebimi. Net nedideliam praslystančių defektų sumažėjimui pritaikius dešimties kartų principą, esant didelėms gamybos apimtims ekonominis efektas auga labai greitai.
Nuo ko priklauso jūsų rezultatas? Nuo patikros darbo sąnaudų vienam gaminiui esant jūsų gamybos apimtims, dabartinio praslystančių defektų lygio ir to, kiek kainuoja juos ištaisyti vėlesniuose etapuose, bei nuo to, kiek gamybos pralaidumo šiuo metu prarandama dėl patikros „butelio kaklelio“.
30 kartų mažesnės sąnaudos – tai rezultatas, kurį šis klientas užfiksavo savo konkrečioje aplinkoje. Jūsų rezultatas priklausys nuo jūsų kintamųjų, todėl juos apskaičiuoti dar prieš pokalbį su tiekėju yra vertingiau nei bet kuris šiame straipsnyje pateiktas skaičius.
Ko iš tikrųjų reikia tokiam rezultatui pasiekti
Būtent ši dalis dažniausiai praleidžiama tiekėjų turinyje. „Seat Checker“ sistema gamyboje prisitaiko automatiškai. Tačiau kelias iki tokio veikimo tikrai nebuvo automatinis.
Kad sistema galėtų patikimai aptikti defektus, pirmiausia reikėjo aiškiai apibrėžti, kas apskritai laikoma defektu – daugiau nei 40 sėdynių modelių, skirtingoms medžiagoms, skirtingoms apšvietimo sąlygoms ir visam defektų sunkumo spektrui: nuo akivaizdžiai nepriimtinų iki ribinių atvejų. Tam būtinos konkrečios srities žinios. Vien duomenų mokslininkas, dirbdamas pagal techninę specifikaciją, šio darbo atlikti negali. Žymint mokymo duomenis turi dalyvauti patyrę kokybės inžinieriai ir gamybos linijos specialistai, nes būtent jie gali atskirti tikrą defektą nuo leistino paviršiaus netolygumo.
1
Defektų apibrėžimas
Dar prieš pradedant žymėti vaizdus kokybės specialistai apibrėžia, kaip defektas atrodo visuose produkto variantuose.
2
Duomenų žymėjimas
Maždaug 100 valandų ekspertų darbo, sužymint daugiau nei 5 000 reprezentatyvių vaizdų, apimančių skirtingas medžiagas, apšvietimo sąlygas ir defektų tipus.
3
Integracija
Kompiuterinės regos sistemos prijungimas prie esamų PLC ir MES platformų – dažnai būtent šis etapas pailgina projekto terminus, ypač kai naudojamos senesnės sistemos.
4
Optimizavimas
Po diegimo stebimi modelio nuokrypiai ir apšvietimo pokyčiai. Jei pirmą dieną sistema pasiekia 99 % tikslumą, norint jį išlaikyti būtina nuolatinė priežiūra.
Tokio sudėtingumo projektui maždaug 5 000 vaizdų duomenų rinkinys yra racionalus pradinis taškas. Toliau seka modelio mokymas, tikrinimas su žinomais defektų pavyzdžiais ir keli iteracijų etapai, kol sprendimas apskritai gali būti diegiamas gamybos linijoje.
Sistemą paleidus darbas nesibaigia. Modeliai laikui bėgant keičiasi. Senstant apšvietimo įrangai kinta šviesos sąlygos. Atsiranda naujų medžiagų variantų. Sistema, pirmą dieną pasiekianti 99 % tikslumą, turi būti stebima ir periodiškai papildomai apmokoma, kad šį rezultatą išlaikytų. Tokios priežiūros sąnaudos, palyginti su sutaupymu, nėra didelės, tačiau jų neįtraukus į ROI modelį gaunamas skaičius, kurį finansų komanda greitai suabejos.
Kada kompiuterinės regos investicijų grąža gamyboje yra didžiausia?
| Gamybos aplinka | ROI potencialas | Pagrindinis veiksnys |
|---|---|---|
| Didelės apimtys / proceso „butelio kaklelis“ | Didžiausias | Padidina linijos greitį ir leidžia plėsti apimtis nedidinant darbuotojų skaičiaus. |
| Didelės vertės / kritiškai svarbi detalė | Aukštas | Padeda išvengti iki 100 kartų didesnių garantinių ir produktų atšaukimo sąnaudų. |
| Mažos apimtys / didelė įvairovė | Vidutinis / mažas | Didelės pradinės duomenų žymėjimo sąnaudos, palyginti su rankinio darbo kaina. |
| Nematomi / struktūriniai defektai | Nėra | Reikalingi rentgeno ar ultragarso metodai, o ne kameros. |
Kompiuterinės regos investicijų grąža gamyboje yra didžiausia, kai vienu metu egzistuoja dvi sąlygos: didelės gamybos apimtys, kai patikra tampa išmatuojamu gamybos pralaidumo apribojimu, ir reikšmingos sąnaudos, atsirandančios defektams praslydus į vėlesnius etapus. Kai yra abi sąlygos, sutaupymas vienu metu kaupiasi per darbo sąnaudas, didesnį pralaidumą ir mažesnį praslydusių defektų skaičių. Kai egzistuoja tik viena iš jų, verslo pagrindimas tampa silpnesnis. Kai nėra nė vienos, tokia investicija dažniausiai nėra tinkamiausias pasirinkimas.
Palankios sąlygos: didelių apimčių gamybos linijos, kuriose patikra yra aiškiai išmatuojamas pralaidumo ribojimas. Jei vienos minutės rankinė patikra yra svarbi bendro ciklo laiko dalis, jos pašalinimas turi dauginamąjį poveikį visai linijai. „Seat Checker“ diegimas yra aiškus pavyzdys – tūkstančiai vienetų per dieną, patikra kaip realus „butelio kaklelis“ ir daugiau nei 40 variantų, kuriems reikia vienodų kokybės standartų.
Palankios sąlygos: gamybos aplinka, kurioje vėliau aptiktų defektų sąnaudos yra didelės. Kuo brangesnis produktas ir kuo toliau gamybos grandinėje defektas nukeliauja iki jo aptikimo, tuo stipriau dešimties kartų principas veikia automatizuoto defektų aptikimo jų atsiradimo vietoje naudai.
Mažiau palankios sąlygos: nedidelės gamybos apimtys ir didelė produktų įvairovė. Neturint pakankamai mokymo duomenų iš jūsų realios gamybos aplinkos – apimančių konkrečius defektus, medžiagas ir apšvietimo sąlygas – sistema nepasieks patikimo tikslumo. Jei per mėnesį pagaminate tik 50 vienetų ir jų konfigūracijos nuolat keičiasi, pradinis duomenų žymėjimo ir modelio mokymo kaštas per racionalų laikotarpį gali neatsipirkti.
Mažiau palankios sąlygos: defektai, kurių neįmanoma aptikti vizualiai. Kompiuterinė rega gali nustatyti tik tai, ką gali matyti kamera. Jei kokybės problema susijusi su medžiagos tankiu, konstrukciniu vientisumu ar po paviršiumi esančiu defektu, tai nėra tinkamas įrankis – nesvarbu, kokius tikslumo rodiklius rodo kiti projektai.
Reali ROI analizė turėtų prasidėti nuo klausimo, kuriai iš šių kategorijų priklauso jūsų gamybos aplinka. Tai reikėtų išsiaiškinti dar prieš kam nors atidarant komercinį pasiūlymą.
Ko neįvertina standartinis verslo pagrindimas
Dauguma įmonių viduje rengiamų verslo pagrindimų kokybės kontrolės automatizavimui daugiausia dėmesio skiria sąnaudų mažinimui esant dabartinėms gamybos apimtims. Tai tinkamas pradinis taškas. Tačiau taip dažnai praleidžiami du dalykai, kurie per trejų–penkerių metų laikotarpį gali tapti dar svarbesni.
Pirmasis – galimybė didinti gamybos apimtis nedidinant darbuotojų skaičiaus. Rankinė patikra plečiasi tiesiškai: didesnė gamybos apimtis reiškia daugiau inspektorių. Automatizuota patikra šios kreivės neseka. Pridėjus naują produktų liniją, kompiuterinės regos sistema gali apdoroti papildomus variantus nepridedant naujų patikros darbuotojų. Šios išvengtos samdymo sąnaudos daugumoje ROI modelių neatsiranda, nors laikui bėgant jos kaupiasi.
Automatizuota patikra ne tik aptinka defektus – ji sukuria sistemingą duomenų bazę apie tai, kur ir kada kyla kokybės problemos. Šie duomenys leidžia pagrįsčiau kalbėtis su tiekėjais ir koreguoti gamybos procesus taip, kaip rankinė patikra paprasčiausiai negali.
Antrasis dalykas – duomenys. Kiekviena automatizuota patikra sukuria įrašą: defekto tipą, vietą, laiką, gamybos liniją, medžiagos partiją. Ilgainiui susiformuoja tai, ko rankinė patikra niekada negalėtų sukurti – sisteminis vaizdas, kur iš tikrųjų atsiranda kokybės problemos. Šie duomenys tampa pagrindu pokalbiams su tiekėjais, procesų koregavimui ir gamybos sprendimams, kurie apskritai nėra susiję su patikros greičiu. Tai jau kita vertės kategorija ir dažnai būtent ji paaiškina, kodėl tokie sprendimai kuria grąžą dar daugelį metų po to, kai pradinė investicija jau atsipirko.
Trečias aspektas beveik visada paliekamas už kadro – nuolatinės sistemos eksploatavimo sąnaudos. Modelių papildomas mokymas, duomenų valdymas, klaidingai atmestų gaminių analizė, apšvietimo įrangos priežiūra. Palyginti su bendra nauda, šios sąnaudos nėra didelės, tačiau jas įtraukus verslo pagrindimas tampa daug patikimesnis finansų komandai – o būtent ji dažniausiai ir yra svarbiausia tokio skaičiavimo auditorija.
Kas pasikeičia, kai „butelio kaklelio“ nebelieka
Greitis ir tikslumas yra akivaizdžiausia verslo pagrindimo dalis. Kur kas sunkiau į skaičiuoklę įrašyti tai, kas tampa įmanoma tada, kai patikra apskritai nustoja riboti gamybą.
Didelės apimties rankinė patikra yra savotiškas mokestis už augimą. Kiekviena nauja produktų linija, kiekvienas gamybos apimties padidėjimas ir kiekviena nauja rinka reiškia papildomų patikros darbuotojų poreikį. Šis ryšys gamyboje tapo toks įprastas, kad daugelis organizacijų jo net nebekvestionuoja.
Kompiuterinė rega gamyboje ne tik sumažina patikros kainą. Ji atskiria patikros sąnaudas nuo gamybos apimties. Sistema, galinti tikrinti 40 sėdynių modelių, gali tikrinti ir 50, tačiau jos sąnaudos dėl to proporcingai nepadidėja. Tai visai kitokia vertė nei vien darbo sąnaudų taupymas – tai struktūrinis pokytis, kaip kartu su verslu gali augti kokybės kontrolė.
Toks pokytis neįvyksta savaime ir pradinis diegimas nėra pigus. Tačiau būtent todėl projektai, kurie pagal dvejų metų ROI modelį gali atrodyti tik vidutiniškai patrauklūs, penkerių metų perspektyvoje dažnai atrodo visiškai kitaip.